隅肉溶接で設計ミス多発?脚長・のど厚の落とし穴と強度計算の鉄則
構造物の強度を担保する基本接合でありながら、工場や建設現場で「計算通りの強度が出ていない」「図面指示と仕上がりが根本からズレている」というトラブルが後を絶ちません。機械設計からプラント、建築鉄骨に至るまで、溶接継手の約8割を占めるとされる隅肉溶接ですが、その簡便さゆえに設計者が陥る落とし穴が潜んでいます。
3D CADの普及によって画面上では美麗なビードが簡単に描けるようになった一方、現場の技能者からは「設計者がのど厚の意味を分かっていない」「過大溶接で母材が歪んで使い物にならない」という怒りの声が上がっています。本稿では、第一線の設計検証レポートや現場技能者の証言をもとに、設計ミスが多発する構造的背景から強度計算の実践式、トラブルを防ぐ図面記号の読み解き方までを徹底追及します。
📌 【この記事の重要ポイントまとめ】
- 要点1:設計ミスの主因は「脚長」と「のど厚」の混同にあり、図面指示の解釈違いで耐力が理論値の約3割消失するリスクがある。
- 要点2:隅肉溶接は全断面でせん断力を受けるため、突合せ溶接のような引張耐力を期待した設計は重大な破断事故を招く。
- 要点3:最小脚長のJIS規格遵守や有効長さの正確な算定に加え、CAD画面と加工現場の心理的断絶を解消することが品質管理の絶対条件となる。
【現場告発】隅肉溶接で設計ミスが多発する原因とは?脚長とのど厚に潜む致命的トラップ
「若い設計者が描いた図面通りに施工したら、製品の強度が目標の7割しか出ず、破断試験で真っ二つになった」――重工業メーカーの品質管理担当者は、過去に発生したリコール寸前のトラブルをこう振り返ります。現場検証の結果判明したのは、設計担当者が隅肉溶接の脚長とのど厚の定義を根本的に勘違いしていたという初歩的かつ致命的なミスでした。
隅肉溶接において、直角に交わる母材の接触点から溶接ビードの表面までの最短距離を「理論のど厚($a$)」、母材に沿った溶接の幅を「脚長($S$)」と呼びます。直角等脚隅肉溶接の場合、幾何学的な関係から理論のど厚は脚長に$\cos 45^\circ$(約0.707)を乗じた数値となります。つまり、脚長が$6\,\text{mm}$の溶接を行った場合、実際の荷重を支えるのど厚はわずか約$4.2\,\text{mm}$しかありません。
トラブルの多くは、設計者が「のど厚$6\,\text{mm}$分の耐力が欲しい」と考え、図面に単に「6」と指示を書き込んだ際に発生します。JIS製図規格において、溶接記号の左側に数値を記載すると、それは「脚長」を意味します。現場は指示通り脚長$6\,\text{mm}$で施工するため、実際ののど厚は$4.2\,\text{mm}$にしかならず、設計者が想定していた耐力から約29.3%も断面不足となる計算です。この「0.7倍の罠」こそが、計算上安全なはずの構造物が現場で壊れる最大の原因となっています。
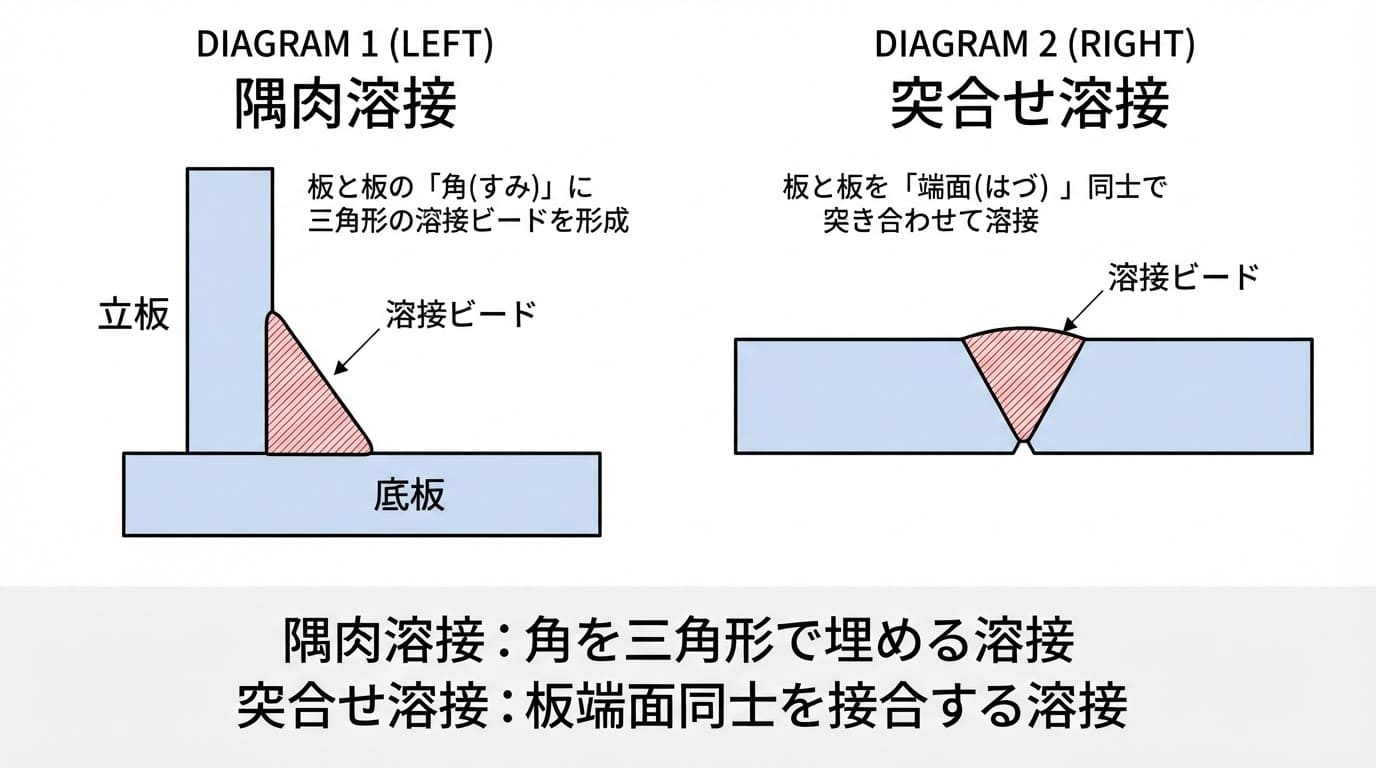
隅肉溶接と突合せ溶接の違いに驚きの声|応力集中と強度の構造的ギャップ
設計現場に配属された技術者が最初に直面する驚きが、隅肉溶接と突合せ溶接の違いによる耐力特性の格差です。母材同士を直接突き合わせて一体化させる突合せ溶接(完全溶け込み)では、適切な施工を行えば継手効率を100%と見なすことができ、母材と同等の引張強度・曲げ強度を発揮します。これに対し、隅肉溶接は構造上、どのような方向から外力が加わってもすべての荷重をせん断応力として処理する特殊な接合形態をとります。
さらに、隅肉溶接のルート部(母材の接触基部)や止端部(ビードの境界)には、幾何学的な不連続によって激しい応力集中が発生します。外見上は強固に接合されているように見えても、内部応力の流れは直角に曲がるため、疲労強度は突合せ溶接に比べて著しく低下します。ネット上のエンジニア掲示板でも「隅肉溶接を引張強さで計算していた同僚を見つけて血の気が引いた」といった投稿が散見されますが、両者の力学的挙動の違いを理解しない設計は極めて危険です。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 隅肉溶接 | せん断応力で荷重を伝達 有効のど厚 $a \approx 0.707S$ 応力集中係数:高 | 開先加工不要で低コスト 脚長は母材厚以下が基本 許容応力度はせん断基準 | 施工コストに優れるが、変動荷重や高疲労環境での過信は厳禁。設計余裕度の見極めが必須。 |
| 完全溶け込み突合せ溶接 | 引張・圧縮を直接伝達 継手効率:約100% 応力集中係数:低〜中 | 開先加工(V開先等)必須 超音波探傷など非破壊検査を併用 | 信頼性は最高峰だが、加工コストと検査費用が跳ね上がる。主要耐力部への適用に限定すべき。 |
| 部分溶け込み突合せ溶接 | 板厚の一部のみ開先溶接 未溶着部がスリットとして残存 ルート部に高い応力集中 | 裏当て金なしで施工可能 曲げモーメントを受ける部位には不適 | 隅肉溶接と完全突合せの中間位置。ルート亀裂の起点になりやすいため動的負荷部では採用非推奨。 |
【決定版】隅肉溶接の強度計算式とのど厚計算|許容せん断応力度を算出する実践ルール
実務で確実に安全性を証明するためには、基準に則った隅肉溶接の強度計算式を厳格に運用しなければなりません。継手に荷重 $P\ \text{[N]}$ が加わったとき、溶接部に生じるせん断応力 $\tau\ \text{[N/mm}^2\text{]}$ は以下の基本式で求められます。
$\tau = \frac{P}{\sum (a \times l_w)} \le f_s$
ここで $a$ は理論のど厚(等脚隅肉では $a = S \times 0.707$)、$l_w$ は有効溶接長さ、$f_s$ は隅肉溶接の許容せん断応力度です。日本建築学会(AIJ)や機械工学会の基準において、一般構造用圧延鋼材(SS400)の基準強度 $F$ を $235\,\text{N/mm}^2$ とした場合、長期許容せん断応力度は $f_s = F / (1.5 \times \sqrt{3}) \approx 90.4\,\text{N/mm}^2$(短期許容応力度はその1.5倍の約$135.6\,\text{N/mm}^2$)として算出されます。
ここで絶対に見落としてはならないのが、隅肉溶接の有効長さの詳細まとめにおける端部欠陥の控除ルールです。アーク溶接の開始部(始端)と終了部(クレーター)は溶け込みが不安定になり、クレーター割れやブローホールが集中します。そのため、JIS規格および建築構造基準では、全長 $L$ から始端・終端の影響としてそれぞれ脚長 $S$ 分、計 $2S$ を差し引いた長さを有効溶接長さと定めています。
$l_w = L - 2S$ (ただし $l_w \ge 10a$ かつ $l_w \ge 30\,\text{mm}$ が健全な耐力発現の条件)
例えば、設計上 $60\,\text{mm}$ の溶接を指示し、脚長が $6\,\text{mm}$ であった場合、有効長さは $60 - 2 \times 6 = 48\,\text{mm}$ となり、実質20%も耐力計算用の長さが目減りします。極端に短いビードを点在させる設計が構造耐力上無効とされるのは、この有効長さ確保の原則が存在するためです。

図面トラブルをゼロにする!隅肉溶接の溶接記号と表示方法の最新セオリー
設計者の意図を加工現場へ正確に伝達する唯一の言語が、JIS Z 3001およびJIS B 0108に基づく隅肉溶接の溶接記号の表示方法です。記号の書き方を誤ると、現場では全く逆の面を溶接されたり、要求の半分しか脚長が盛られなかったりする事故につながります。
溶接記号は「基線」「矢」「基本記号」で構成されます。隅肉溶接を示す基本記号は「直角三角形」です。この直角三角形の直角部分が常に左側を向くように描くのが世界的な共通ルールです。直角三角形が基線の下側(実線側)に配置されている場合は「矢の側(矢印が指している面)」を溶接することを意味し、基線の上側(破線側)に配置されている場合は「矢の反対側」を溶接する指示になります。
寸法の記載位置にも厳密な決まりがあります。直角三角形の左側に脚長サイズ($S$)を記し、右側に溶接長さ($l$)およびピッチを記載します。例えば「6 △ 100」とあれば「脚長6mm、有効長さ100mmの隅肉溶接」を意味します。両側隅肉溶接や千鳥配置隅肉溶接を指示する場合、基線の上下における記号の並び位置が少しズレるだけで現場の溶接順序や入熱バランスが狂い、部材の反り(角変形)を引き起こす引き金になります。
【実態検証】現場を悩ませる溶接欠陥と対策|溶け込み不良の原因と破断メカニズムの真相
「図面通りの脚長サイズを確保したのに、工場出荷前の超音波探傷試験で内部欠陥が山のように見つかった」――こうした事態を招く技術的要因のトップに挙げられるのが隅肉溶接の溶け込み不良の原因です。自動溶接ロボットを導入した最新工場であっても、設定不良や設計側の配慮不足によって深刻な内部欠陥が生じています。
溶け込み不良が起きる主な原因は、溶接トーチの角度不良、アーク電圧・電流の過小設定、そして母材ルート部のギャップ管理不足です。特に板厚が厚い鋼板を溶接する際、母材への熱伝導が急激に起きるため、ルート部が溶け落ちる前に溶融金属が先回りして流れ込んでしまい、母材と溶接金属が融合しない「融合不良(コールドラップ)」が多発します。
これが引き起こす隅肉溶接の破断メカニズムの真相は極めて陰湿です。ルート部に溶け込み不良が存在すると、その未溶着部は微小な初期クラックとして内部に潜伏します。構造物が稼働し、振動や繰り返し荷重を受けると、目に見えない内部クラックの先端から疲労破壊が急速に進行します。表面のビードには一切の亀裂が見当たらないまま、ある日突然、のど断面に沿って一気に母材から剥離破断する「脆性的な破壊挙動」を示すのが隅肉欠陥の恐ろしい実態です。
隅肉溶接の欠陥対策として有効なのは、溶接前の開先・ルート面清掃の徹底、予熱管理による急冷防止、そして低水素系溶接材料の選定です。さらに、技能者の腕に依存するだけでなく、ルートギャップを$1\,\text{mm}$以下に抑える治具精度の向上と、溶接ロボットのウィービング条件最適化が欠かせません。

隅肉溶接のサイズ選定理由と設計判断基準|採用すべきケースと避けるべき構造
設計者がビードサイズを決定する際、根拠のない「念のため大きめにしておこう」という判断は現場にとって百害あって一利なしです。隅肉溶接のサイズ選定理由には、力学的耐力だけでなく熱力学的な歪み制御の視点が不可欠となります。脚長を2倍にすると、必要な溶着金属量(断面積)は4倍に跳ね上がり、部材に投入される入熱量も比例して激増します。その結果生じるのは、構造物の許容値を超えたねじれ変形と、残留応力による遅れ破壊のリスクです。
基本設計における最小脚長については、隅肉溶接の最小脚長JIS規格(および建築鉄骨・橋梁設計示方書)で母材の板厚に応じた下限が厳格に規定されています。薄板側に合わせるのではなく、急冷による焼割れを防ぐため「厚板側の板厚」に応じて最小サイズを決定するのが鉄則です。例えば、板厚$25\,\text{mm}$の厚板に$6\,\text{mm}$の薄板をT継手溶接する場合、冷却速度が非常に速くなるため、溶接部の脆化を防ぐ目的で最小脚長は$6\,\text{mm}$以上を確保し、必要に応じて適切な予熱($100^\circ\text{C}$前後)を施すことが求められます。
【プロの結論】設計と工作現場の断絶を克服する技術的バウンダリーの再構築
構造設計で失敗を繰り返す組織を社会工学・組織心理学の観点から観察すると、そこには設計室と工作現場の間に存在する「心理的バウンダリー(境界線)の機能不全」が浮き彫りになります。設計者が3D CAD上でパラメトリックに数値を入力する際、現場で火花を浴びながらトーチを握る溶接士の姿勢や、熱膨張によって唸りを上げる鋼材のリアルな物理現象は画面から不可視化されます。この物理感覚の希薄化が、「施工不可能な狭隘部への溶接指示」や「歪みを無視した過大脚長」という形で図面に表出します。
健全なモノづくりを成立させるための判断基準は明確です。引張応力が卓越する主要フレームや高サイクル疲労が想定される部位には、コストを惜しまず「完全溶け込み突合せ溶接」を採用すべきです。一方で、二次部材の接合やせん断伝達が主目的の部位には「適正脚長を管理した隅肉溶接」を選定し、余計な入熱を削ぎ落とす判断が求められます。「盛れば盛るほど安全」という設計者の無意識の免責心理を捨て、現場の施工空間と熱歪みまでを織り込んだ図面を描くことこそが、構造破壊事故を防ぐ最強の防壁となります。
【隅肉溶接】に関するよくある質問(FAQ)
Q1:脚長サイズは母材の板厚に対してどの程度に設定するのが理想ですか?
A1:一般的に等厚母材のT継手の場合、脚長 $S$ は母材厚 $t$ の約70〜80%($S \approx 0.7t$)に設定するのが最も母材耐力とのバランスが良く、効率的です。母材厚以上の脚長($S > t$)を指定しても、母材側の引張耐力が先に限界を迎えるため溶接が無駄になり、熱歪みとコストの過大化を招くだけです。
Q2:凸形隅肉溶接と凹形隅肉溶接はどちらが優れていますか?
A2:用途によって明確に使い分けます。静的荷重に対してはのど厚が大きくなる凸形が有利ですが、止端部の角度が急になり応力集中が高まります。一方、凹形隅肉溶接は止端部が母材へ滑らかに移行するため、繰り返し荷重を受ける構造物の「耐疲労強度」において圧倒的に有利です。動的機械の設計では凹形ビードの指定が推奨されます。
Q3:現場で図面の指示通りのど厚が確保されているか確認する方法は?
A3:市販の「溶接ゲージ」を用いて、脚長および余盛・のど厚を直接測定します。また、重要構造物では超音波探傷試験(UT)やフェーズドアレイ法を用いて、外観からは確認できないルート部の溶け込み深さや内部ブローホールの有無を非破壊で全数・抜取検査します。
まとめ:今後の動向と失敗しないための判断基準
設計自動化やAIによる図面生成が進む現代の製造業において、隅肉溶接の力学的本質を理解する重要性はむしろ高まっています。脚長とのど厚の混同による有効断面不足、クレーターや始端欠陥を考慮しない有効長さの過大評価、そして過大溶接による熱変形トラブルは、いずれも基本原則を軽視した結果にほかなりません。
安全な構造設計を完遂するためには、JIS規格に基づいた溶接記号の正確な表記を徹底し、許容せん断応力度に基づいた緻密な耐力照査を行う姿勢が不可欠です。図面の上に引く1本の線が、現場でどのような熱を帯び、いかなる応力伝達経路をたどるのか――その物理的リアリティを直視する設計思想こそが、予期せぬ破断事故から人命と製品価値を守り抜く唯一の道となります。 (出典: 隅 肉 溶接(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。